La ligne prépare la commande. Vos équipes arrêtent de marcher. La ligne prépare la commande. Vos équipes arrêtent de marcher et passent au réapprovisionnement.
La ligne prépare la commande. Vos équipes arrêtent de marcher et passent au réapprovisionnement.
À qui cela s'adresse : Directeurs de distribution et d'entrepôt, responsables préparation de commandes et exploitation, directeurs supply chain en pharmacie, santé, cosmétique et distribution de produits à forte rotation.
LE PROBLÈME
Dans une activité à fort volume et faible nombre de pièces par commande, l'essentiel de la journée est du déplacement entre emplacements, pas de la préparation. Vous payez des pas.
Le seul moyen de préparer plus de commandes avant la coupure d'expédition, c'est plus de personnes au sol — et en pointe, ces personnes n'existent pas.
Une boîte erronée dans une livraison de pharmacie n'est pas un ajustement de stock : c'est un avoir, un appel téléphonique et une relation abîmée.
Tout s'organise autour du départ de la tournée à l'heure, et le moindre incident en préparation se répercute directement sur le transport.
Les pointes saisonnières demandent des préparateurs temporaires à former précisément au moment où personne n'a le temps de former qui que ce soit.
Les écarts se découvrent à l'emballage, ou plus tard chez le client, sans trace de ce que la ligne a libéré ni quand.
FONCTIONNALITÉS CLÉS
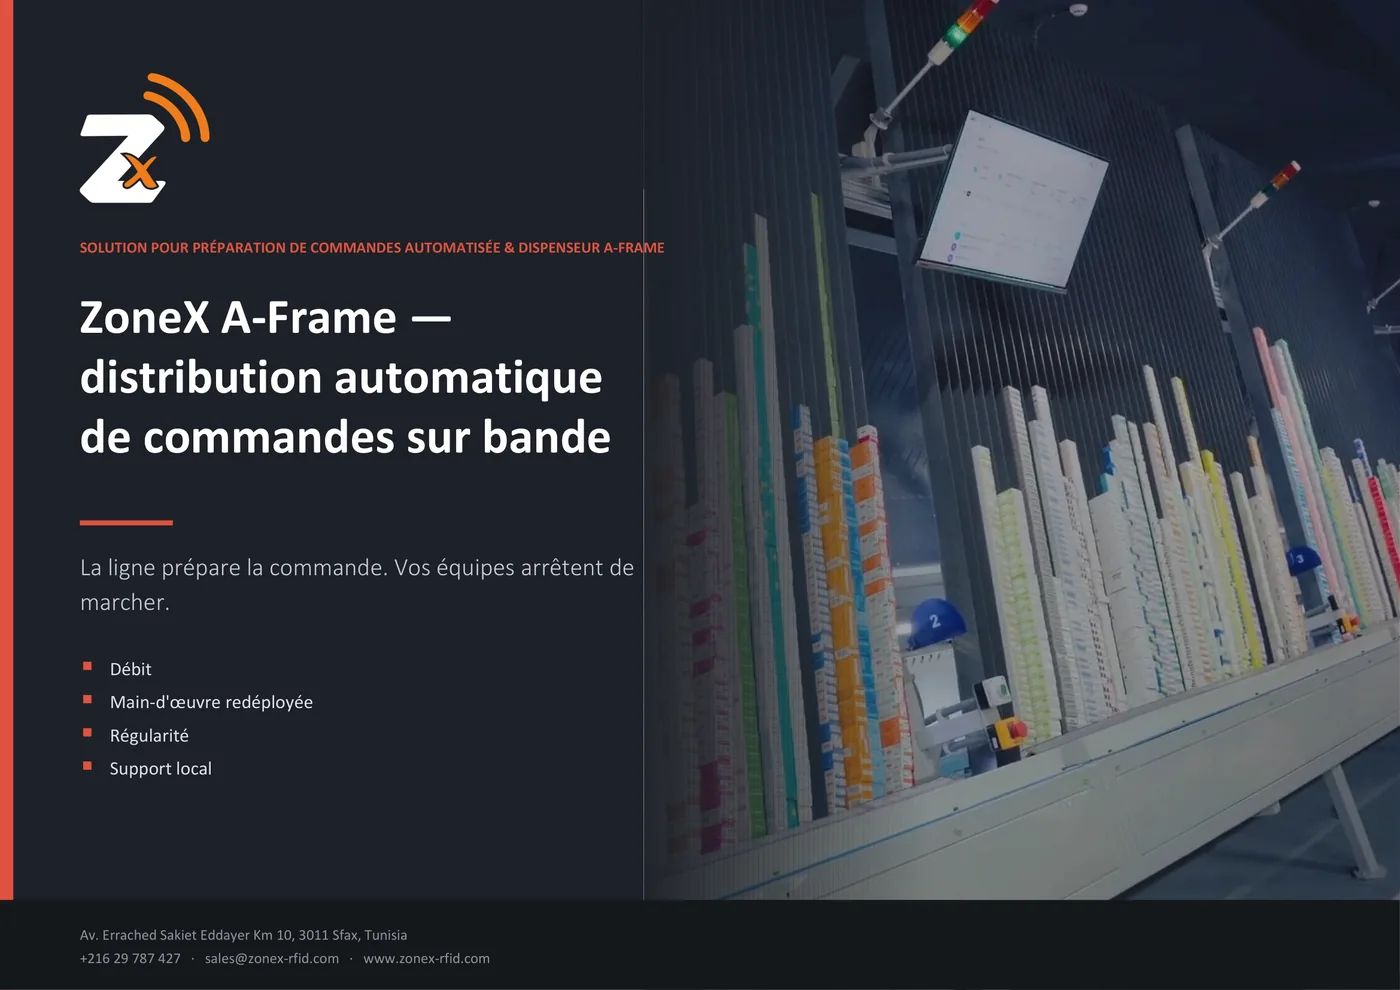
Les références à forte rotation occupent des canaux dédiés des deux côtés du bâti. Au signal de commande, chaque canal éjecte les unités requises sur une bande à taquets qui traverse le centre ; la commande constituée arrive en bout de ligne.
Les commandes sont libérées en continu le long de la bande et séparées par les taquets : une commande entière se constitue le temps que la bande parcoure le bâti.
Largeur et profondeur de canal se configurent par article, pour que le bâti porte les produits à forte rotation qui composent l'essentiel de vos lignes de commande.
Les opérateurs passent de la préparation au réapprovisionnement — une tâche plus rapide, plus simple à apprendre et bien moins sujette à l'erreur.
Le dispenseur reçoit les données de commande de votre système existant et remonte ce qui a été libéré : l'étape de préparation cesse d'être une boîte noire.
ZoneX a conçu cette machine pour une exploitation tunisienne — mécanique, commande et logiciel — ce qui veut dire que pièces et support viennent de Sfax, pas d'un autre continent.
COMMENT ÇA MARCHE
CE QUE VOUS OBTENEZ
| Débit | Les lignes à forte rotation constituées en continu, au lieu d'un trajet à la fois. |
|---|---|
| Main-d'œuvre redéployée | L'équipe passe des allées au réapprovisionnement et au contrôle. |
| Régularité | Le même geste mécanique à chaque fois, sur chaque commande, à chaque poste. |
| Support local | Conçu et fabriqué par ZoneX en Tunisie — pièces et ingénieurs à proximité. |
Preuve en production : Conçu, fabriqué et installé par ZoneX pour Omnipharm en Tunisie — un dispenseur A-Frame pick-to-belt en fonctionnement, pas un produit revendu.
POURQUOI ZONEX
| Nous avons construit la machine | Mécanique, commande et logiciel par une seule équipe — pas un import revendu. |
|---|---|
| Pièces et service en local | Ingénierie basée à Sfax ; support en heures, pièces sans cycle d'import. |
| Adapté à votre profil de commandes | Implantation des canaux conçue sur vos lignes réelles, pas sur une configuration catalogue. |
| Intégré à votre existant | Données de commande en entrée, confirmation de distribution en sortie, vers votre système hôte. |
| Un seul fournisseur pour tout le flux | Le dispenseur s'accompagne, si vous le souhaitez, de la traçabilité RFID et de la visibilité entrepôt ZoneX. |